这类工厂不算少见:做中小型电机和配套的电控组件,规模中等,工艺路线大致固定,绕线、装配、测试、包装几段,品种多但差别主要在规格和接线方式。订单和预测混着排,一批几百台下线,客户里有些开始要求按台提供出厂检验记录。
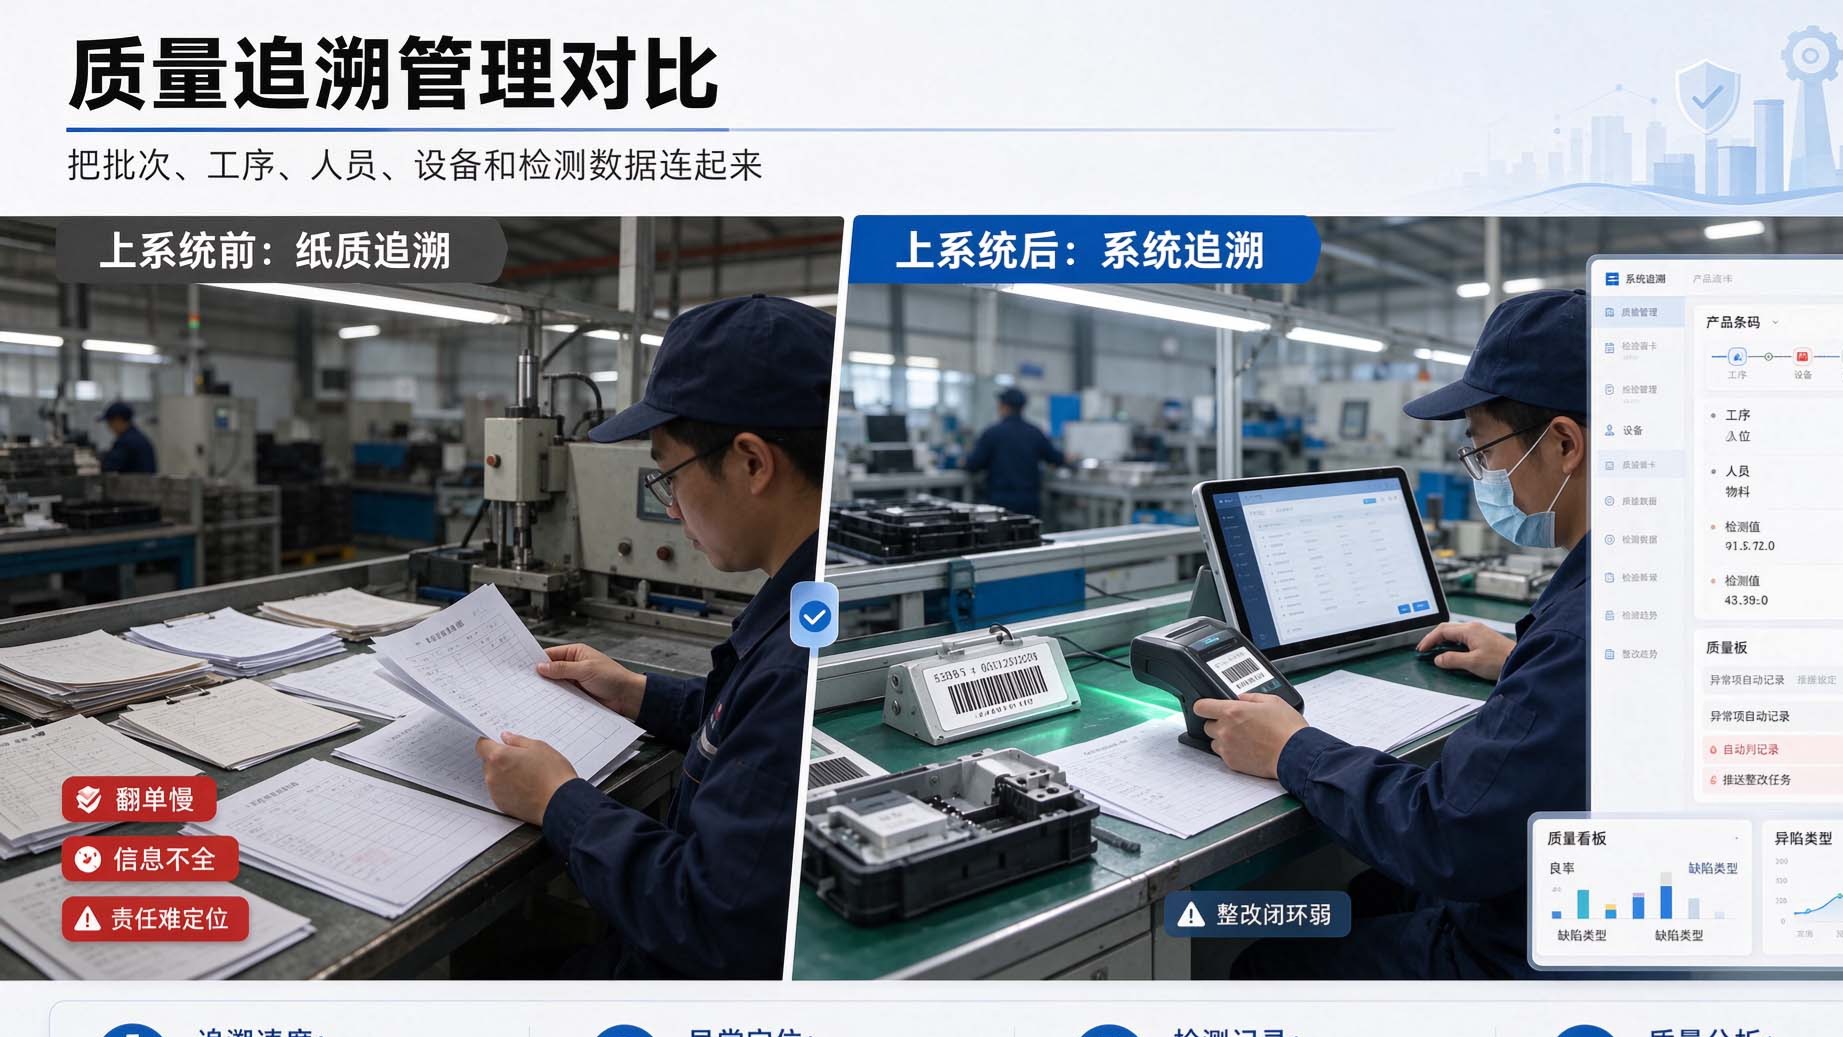
厂里不是没有追溯。批次号一直有,投料、工序、成品检验都挂在批上,查一批货做了什么,翻得出来。卡住的是另一句:客户拿着一台机器铭牌上的编号问过来,这台用的是哪一批绕组、哪天测的、结论是什么。
一、被问住的其实是一句话
铭牌上有出厂编号,包装箱上有批号,两套号各管各的。生产系统里只存批号,编号是包装时按流水打上去的,打完不回写。于是客户报一个编号过来,厂里没法反查它属于哪一批,只能按发货日期和客户名去翻单据,再靠人把范围猜出来。
猜出来的范围通常偏大。一台有问题,保守一点就把整批圈进去;范围放宽容易,收窄没有依据。反过来,关键件中途换过供应商批次,想问哪几台用了后来那批,也答不上来。两个问题看着不同,根子是一处:系统里能指认的最小单位停在「批」,客户问的是「台」。
二、为什么没从看板和采集切入
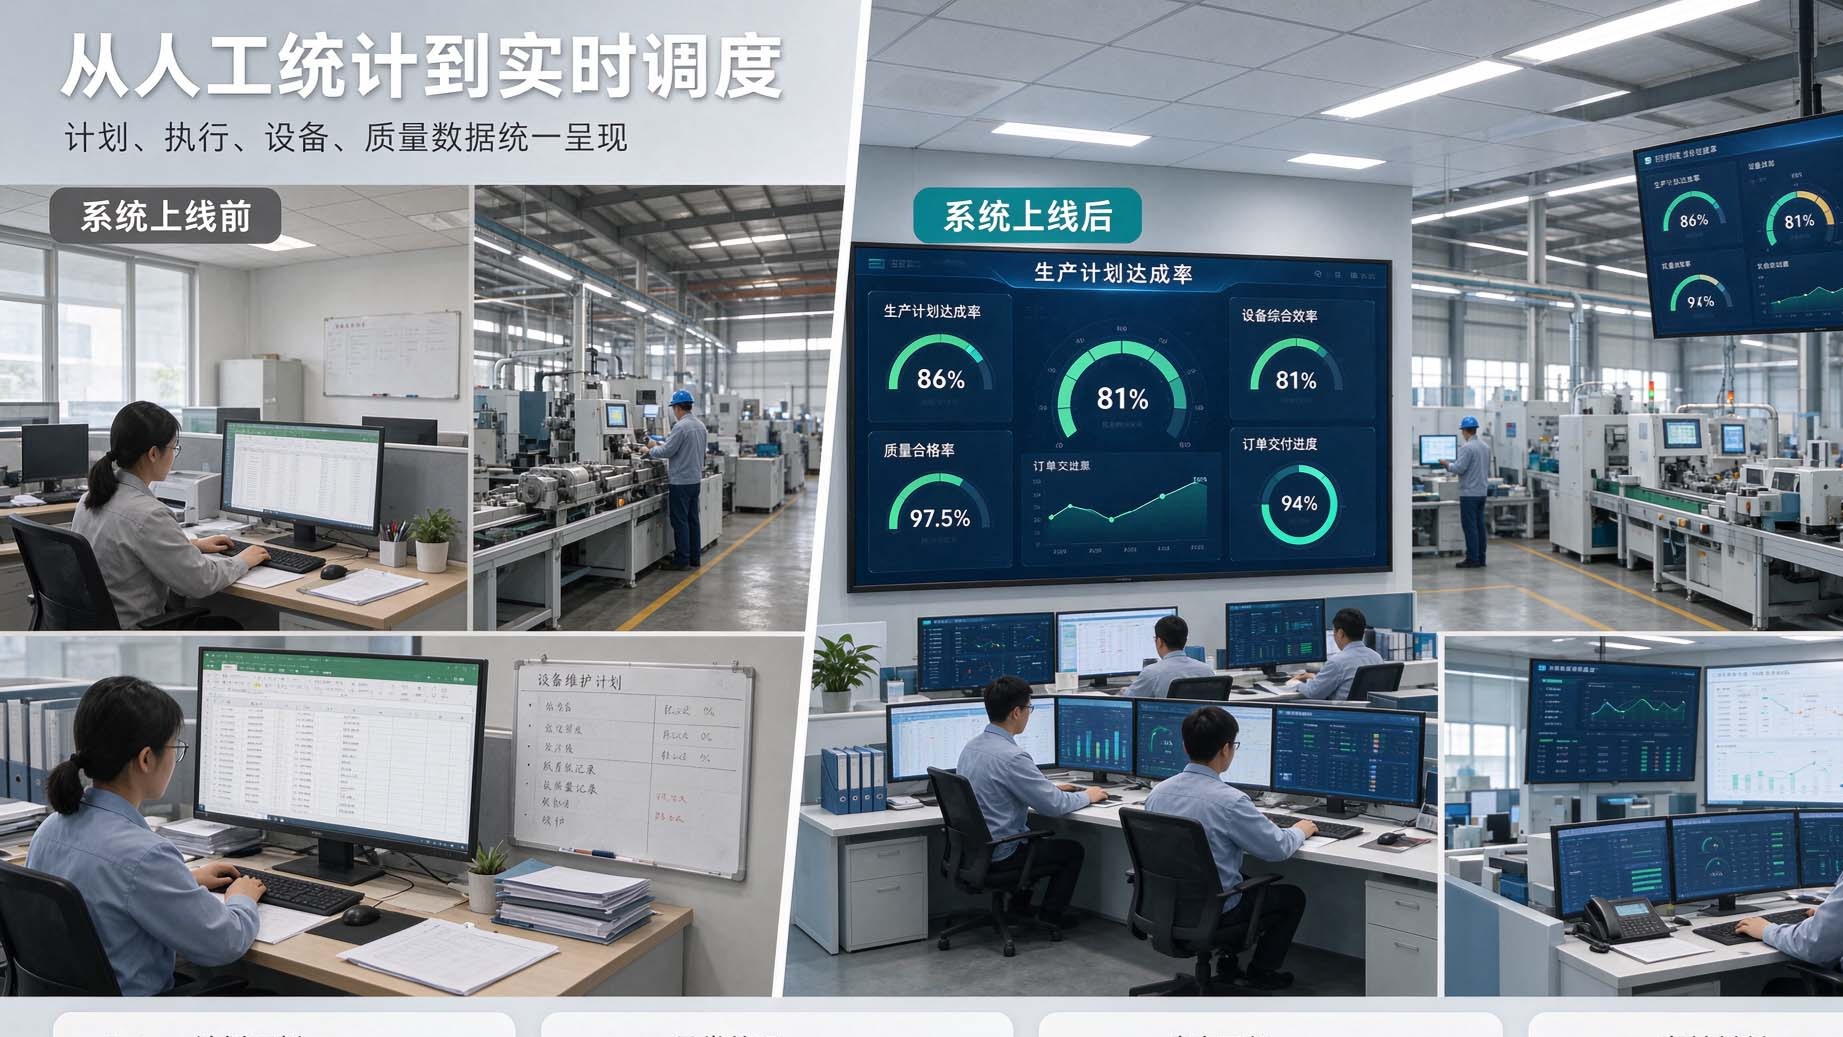
同期有人提过上产量看板、接设备数据。这些不是不好,是眼下解决不了那句话。看板汇总的是每小时下了多少台,粒度比批次还粗;设备采集记的是加工条件,没有一台一号,参数也挂不到具体那台机器上。
还有一层现实考虑。多一道录入动作,现场要有回报才留得住。如果只让包装工位多扫一次码,售后和质检却用不上,两周不到就会变成下班前集中补打,补出来的号看着齐,真查的时候一条都不能信。
三、序列号不是加个字段那么简单
最容易想到的是在成品表里加一列「序列号」。做完会发现不够用:一台机器从半成品到测试到包装,中间可能返工、换壳、拆了重装,编号什么时候生成、生成后能不能改、改了留不留痕,都得先定。
对应关系也一样。序列号要绑批号,但不一定一对一:同一批料分到两台不同规格的工单,一台机器装的关键件可能来自两个投料批,返工时又换了件。想查得动,就得允许一对多,并把每次变化记下来,而不是只存最后一版。这些口径不定,字段加上去也只是多一列空白。
四、第一期只做了三件事
成品编号与生成时点
编号在装配工位开工时生成,不再等到包装。按工单加流水,一个号只对应一台,不复用、不重编;铭牌打印从系统取号,打印完回写状态。中途换壳、返工不换号,但要记一条变更。
关键件批次投料记录
不求所有零件都记,先挑影响性能、客户也常问的几类:绕组、控制板、轴承。领料时把批次记到工单,装配时按工位记录这一台装了哪一批;混批投料允许挂多个批次,但必须写清是哪几台。
测试与返工结论挂到号上
每台出厂前的测试结论按编号存,不按批汇总。返工单独留一条,写清返了什么、换了哪件、复测结论。纸质记录暂时保留,退成备查,当天录回系统。自动排产、设备采集、供应商协同门户都没进第一期:这一阶段的瓶颈在「一台能不能被指认」,不在产能算得细不细。
五、顺序上有两处取舍
一处是先绑号、后补采集。参数采集的价值在于能追到具体产品,号立不起来,采得再密也只是一堆按时间排的数。
另一处是让售后先用起来。查询入口做得简单些:报一个编号,能看到批次、投料、测试、返工这条链。售后不用再打电话问车间,这个动作就有了回报,现场录号的抵触会小很多。只服务内部报表的绑定,通常撑不过一个月。
六、跑顺之后的变化
不谈具体数字。客户报编号过来,能直接定位到批次和投料范围,需要核查的台数从「整批」收窄到有依据的一小段;关键件换批,也能列出用了那批的编号清单。内部查异常时,同一批里只有几台出问题,可以对比这几台和同批其他台的记录,判断是个别装配还是来料共性,不必全靠老师傅回忆。
铭牌和包装单还在,用途变了。它们从唯一凭据变成现场核对的纸面件,编号真正的底在系统里。
批次能说清一群,序列号才说清一台;客户问的是一台,账却只记到一群,中间那层补不上,追溯就总差一步。
七、这套顺序适合谁
按台交付、客户会拿单台编号来问、关键件批次影响性能、成品与半成品都可能返工,这几条凑齐了,先把序列号和批次对上通常比先上看板划算。反过来,产品按吨、按卷、按桶出货,本来就没有「一台」这个单位,硬套序列号只是给自己加活。
判断方法不复杂:把最近几次追溯答复翻出来,看卡住的是「找不到记录」,还是「记录有,但只能定位到一大批」。后者占多数,缺的就是这层对应关系;前者的话,先去补记录本身。