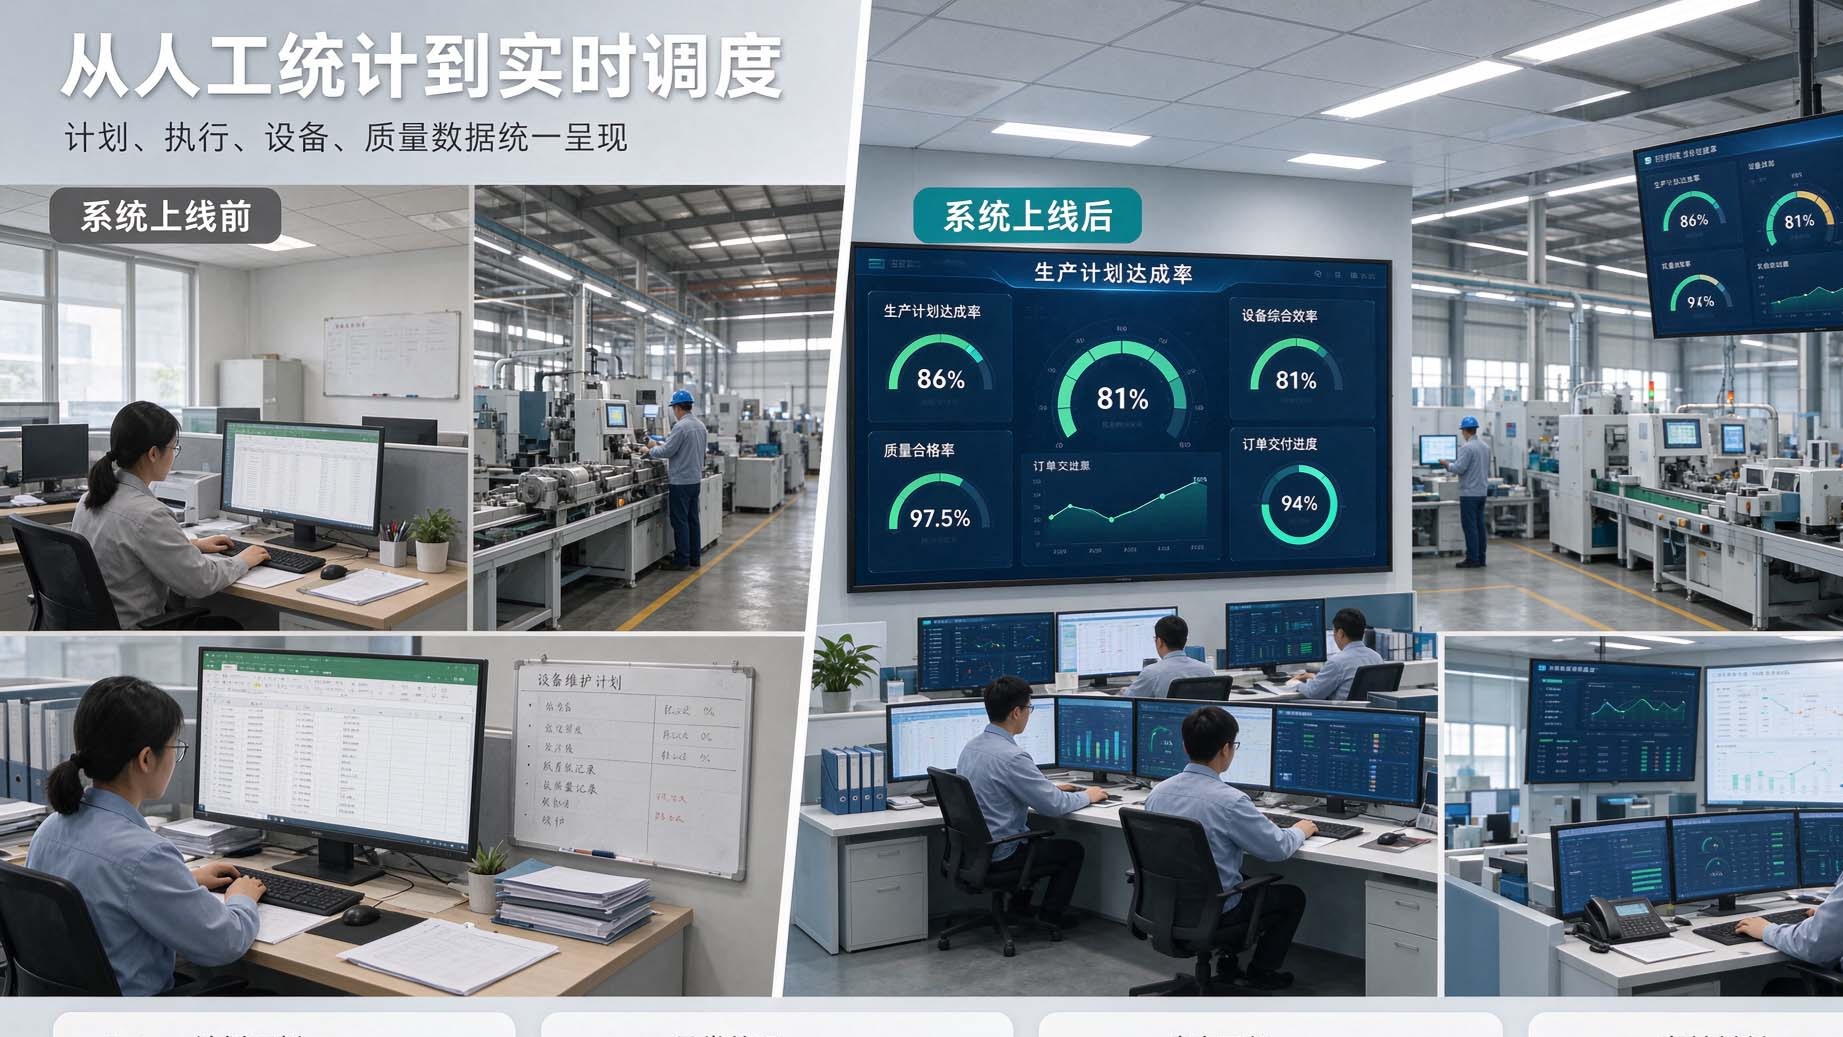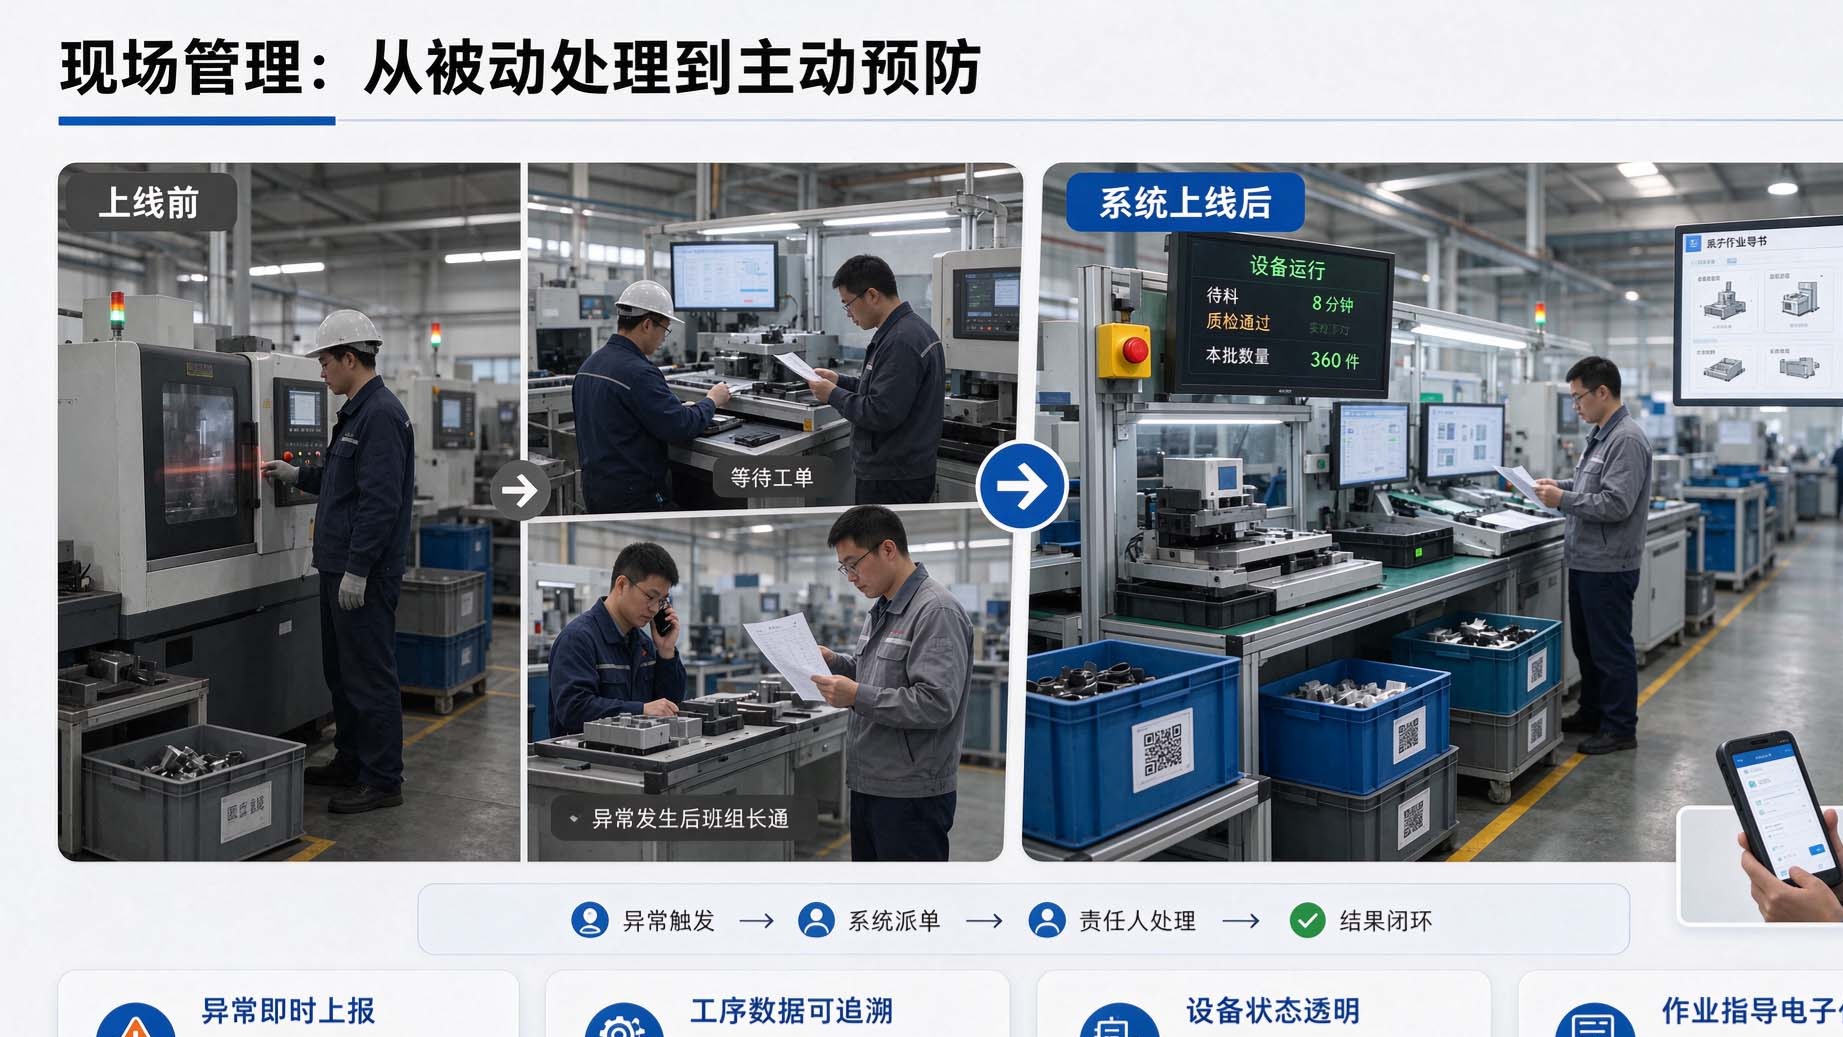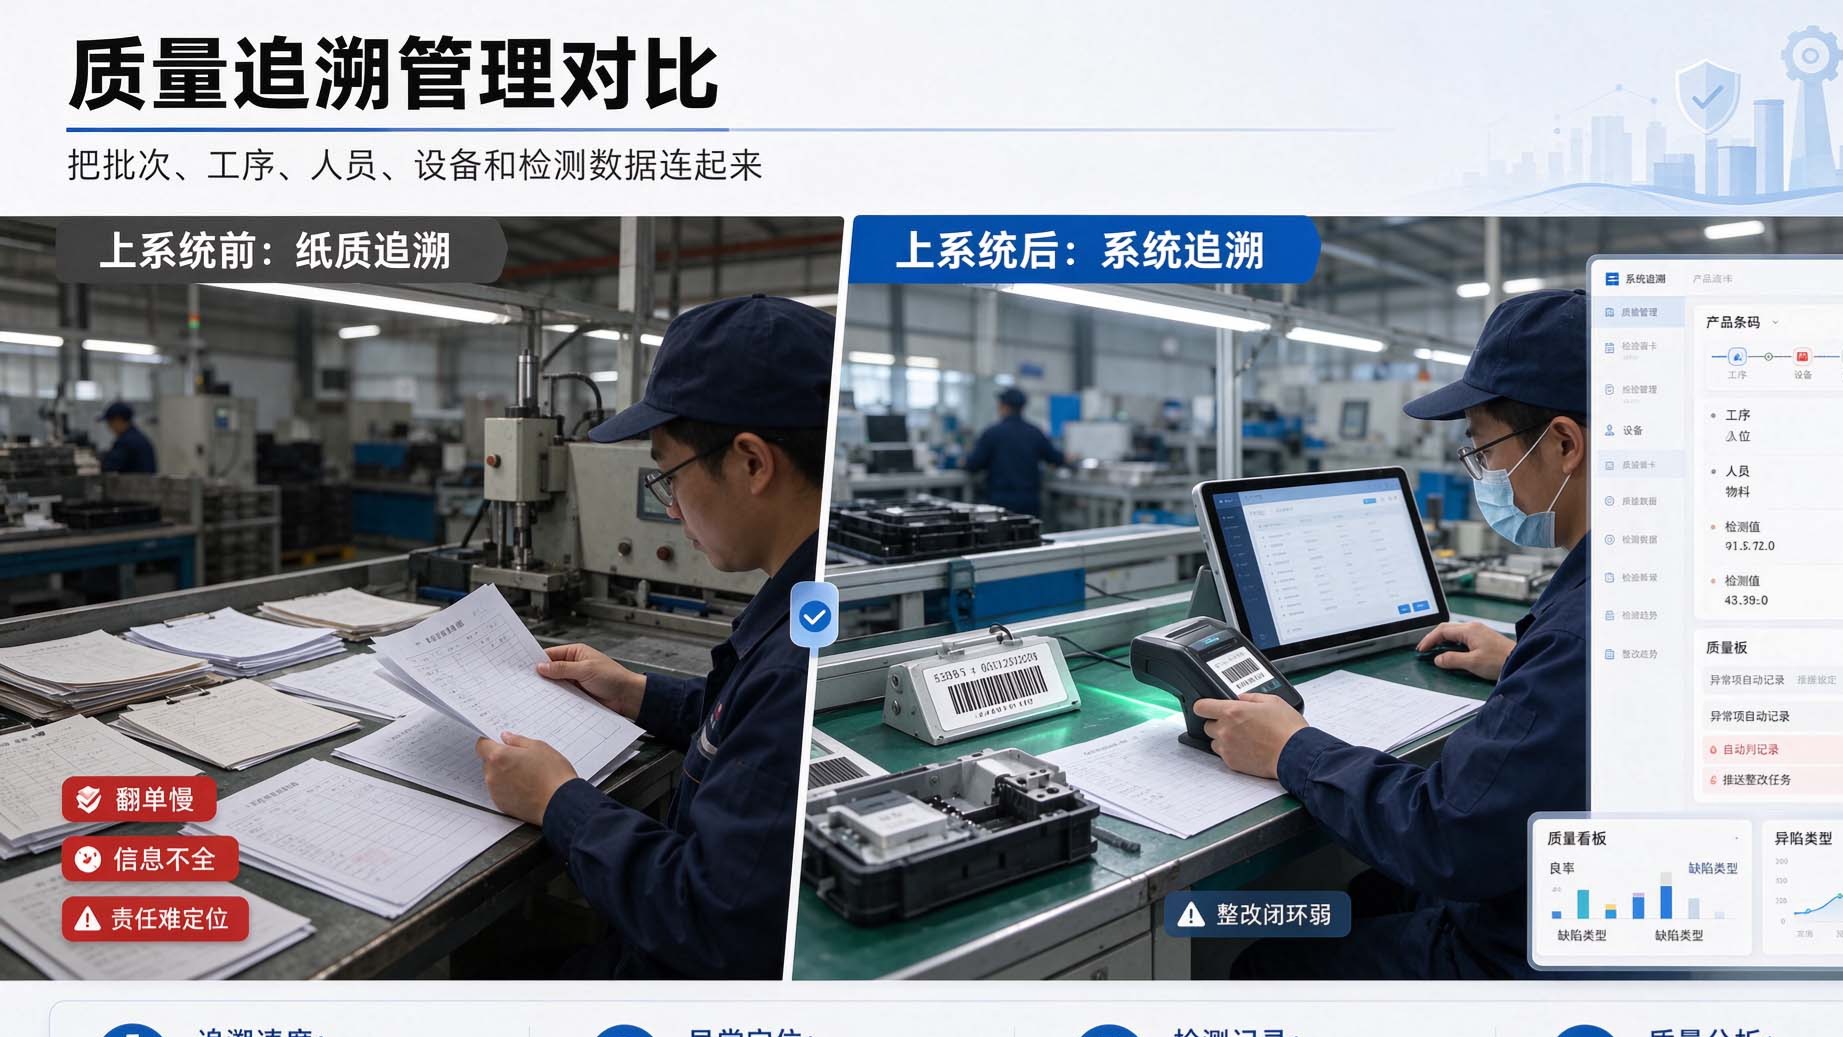
下面写的是一类厂子的常见情形,把几家的做法合在一起说,不对应任何具体客户,也不引用具体数字。这么做是为了把顺序讲清楚:遇到类似的底子,哪一段该先动,动完会有什么变化。
一、这类厂的基本盘
行业上属于机加工和装备零部件这一类,给下游配套,规模中等。订单基本是按单生产,品种多、每单量不大,同一批里还常夹着几张急单。工序不算特别长,车、铣、钻、热处理、装配,中间有外协。产品改型频繁,图纸版本跟着订单走。
原来的状态是:销售接单,计划凭经验排,仓库按纸质领料单发料,车间进度靠班组长每天报。系统里有一套台账,但主要用于月末出报表,日常排产和发料还是在表格和群里跑。
这类厂想上系统时,最先被提到的通常是 MES,因为车间现场最乱,最想管起来。实际动起来,往往得从更前面一段开始。
二、问题是怎么发生的
最常出现的场面,是装配工位等着装,发现少了一两样件。往前追,可能是采购还没到,可能是仓库有但被另一张单领走了,也可能是图纸改了版本、领的是旧件。缺件不是没被发现,是发现得太晚,已经到最后一环了。
于是计划每天改。急单一插,前面排好的全往后挪;挪完又发现另一张单的料被占了。车间跟着救火,班组长一半时间在找料、协调,生产会开成了追料会。交期估不准,客户催的时候只能给个大概。
这时候如果先做工序采集,把每个工位报工做细,能得到很多数据,但缺件导致的等待并不会因此减少。数据反而会把混乱记录得更完整。
三、先从哪一环切入
比较顺的切法是从订单到领料这一段,上线的是物料需求计算、齐套检查和领料闭环,也就是 ERP 侧的能力,车间工序采集往后放。理由很直接:这一段不需要设备联网,结果当天就能验证,牵涉的部门也适中。
顺序大致是四步。
- 先把 BOM 和图纸版本对上。多品种小批量最容易在这上面出问题,同一产品几个版本并存,算出来的需求自然不对。这一步枯燥,但后面全靠它。
- 把库存可用量的口径说清。账面数、已占用数、在途数、待检数分开,别让计划看到的是账面数、仓库按的是实物数。
- 把齐套检查挪到开工之前。工单下达时先算一次缺什么,缺件清单直接给到采购和计划,而不是等装配来报。
- 领料按工单闭环。领了多少、退了多少、补领多少都跟着单走,库存变化才有依据,齐套检查下次才算得准。
四步走完,订单到领料这条链上的数据就连续了。这时候再往车间工序延伸,工单号、物料批次、工序记录能对得上,采集才有意义。
先让计划能在开工前看到缺什么,再谈现场报工有多细。顺序反了,采上来的数也只是把等待记了一遍。
四、实施里最容易低估的几个坎
替代料
现场缺料时用相近规格顶上是常态。系统若不认替代关系,齐套检查会一直报缺,用的人两次之后就不信它了。替代料得提前录进规则,并写清谁有权批准。
在途与外协
外协件回来的时间不稳定,在途状态没人及时更新,齐套结果就会偏。这一段要么指定人每天维护,要么设个简单的到货确认动作,不能指望自动准确。
急单插队
急单一定会有,规则要允许插队,但得让插队这件事在系统里留痕,被挪走料的那些单能自动重新算一次齐套。靠口头通知,很快又回到群里协调。
旧账与呆滞
仓库里躺着不少历史物料,账面有、实物未必对得上。上线前做一次针对性的清点,把这部分标清楚,比全仓大盘一遍更省时间。它们会一直干扰可用量,不处理干净,新系统的数一开始就不被信任。
五、跑顺之后能看到什么变化
不写具体数字,只说几处可以观察的变化。缺件从装配阶段提前到工单下达时被发现,采购和计划有了提前量;装配等待不再是随机的,能大致判断是等哪一类料;计划变更有依据,改动哪张单、影响哪些料,系统里查得到;生产会上争的不再是到底有没有料,而是这张单该不该插队。
还有一处变化容易被忽略:仓库和计划开始用同一份数。以前两边各有一套台账,对不上就互相怀疑。口径统一之后,讨论的起点一致了,会议时间也短了。
这类变化不上系统也能靠人硬扛,但扛得住一阵,扛不住品种和订单继续增加。系统在这里解决的不是算得快,是让缺件这类问题在更早、更固定的时点暴露出来。
六、这个顺序可以怎么套用
判断自己适不适合从这一段起,看三件事就够了:缺件是不是主要在装配或总装才暴露、领料是不是还在靠纸质单、BOM 版本是不是经常对不上。三条占两条,先做物料与齐套通常比先做现场采集划算。反过来,如果物料稳定、瓶颈在工序节拍和设备等待,那一环才该排到前面。
系统上线没有通用的第一步。看清自己卡在哪一段,比照着别人的模块清单排顺序要可靠。