这是一类很常见的工厂:按订单做非标金属结构件,品种随客户图纸走,批量不大,一件产品要过下料、机加工、焊接、表面处理几道,工序之间还常常穿插委外。规模算中等,设备不算少,信息化投入却一直集中在财务和采购那一头。
他们最先想解决的不是上多少功能,而是两个天天被问到的问题:这张单现在到哪道工序了,以及上一批出现的质量问题到底出在哪一步。两个问题听起来不同,追下去都落在同一处——工序交接没有留记录。
一、现场是怎么运转的
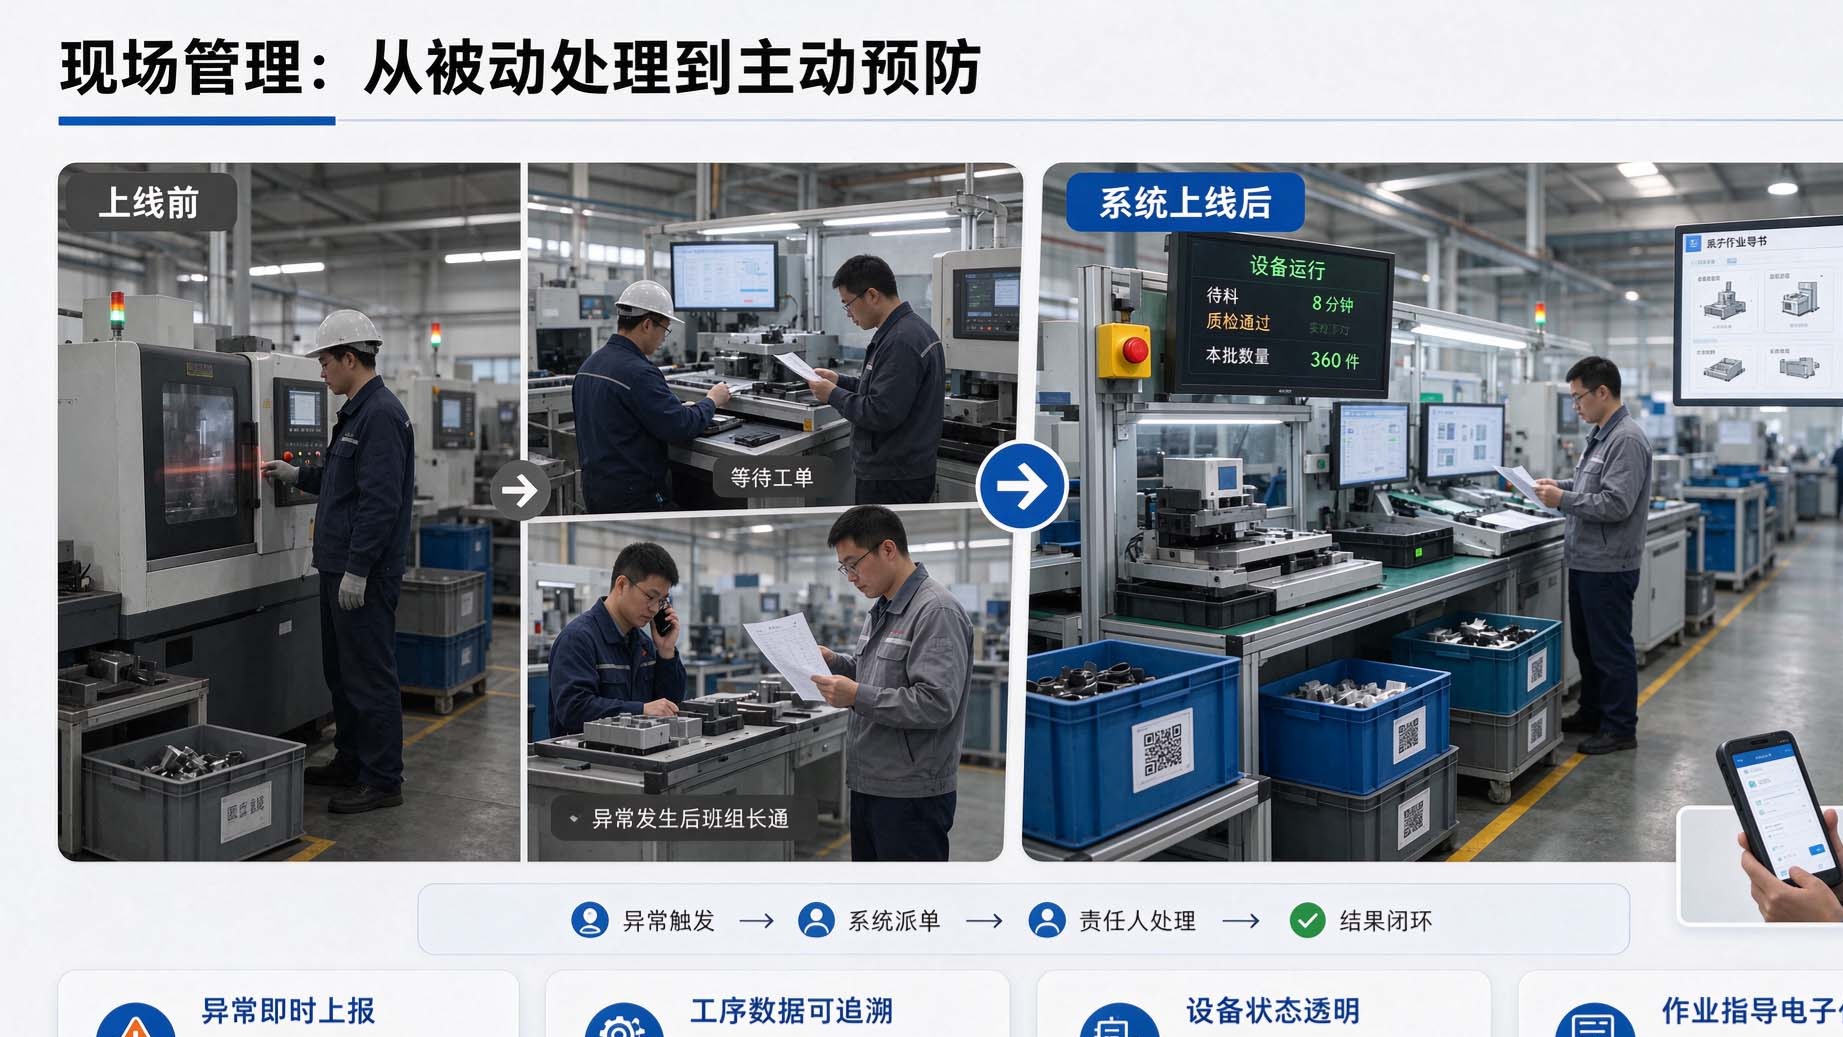
每张订单打印一张随工单,跟着工件在各工序之间走。上道做完,工人在纸上签个字或者打个勾,工件和纸一起送到下道。纸会湿、会丢、会压在半成品底下几天才被想起来;有时候工件先到了,纸还在上道工序的桌上。
于是进度只能靠问。计划员打电话到车间,班长去现场看一圈,回一句「好像在焊接」。客户催交期,得到的答案带一堆「大概」。返工的时候更麻烦:工件有问题,纸上的签字连成一串,但没人记得那一道当时是谁做的、用的什么参数、有没有做过首件确认。
这不是工人不负责。纸能承载的信息本来就有限,交接一多,它就变成了一张到货证明,而不是过程记录。
二、为什么没从报工切入
很多同类企业上系统,第一反应是把报工做起来:每道工序完工扫码,产量自动汇总。这条路在批量稳定、工序固定的产线上走得通,放到单件小批、工序经常调整的场景里,容易卡在两件事上。
一是工序本身不确定。同一类件,这张单要多一道打磨,那张单因为图纸变了省掉一道,事先维护好的工艺路线经常对不上现场。现场对不上,就会绕开系统,回到纸上。
二是记录的意义不清楚。报工填了产量,工人自己看不到用处,只觉得多了个动作。填的人不用,数据很快变成补录,补录的数据又没人敢拿来判断进度,循环一圈回到原点。
所以这类场景更适合先解决交接:谁把工件交给谁、交的时候是什么状态、下道凭什么开工。交接清楚了,进度和质量才有共同的底。
三、上线了哪几块
第一期只上三块,都围绕工单走。
工单与工序清单
按订单建工单,工序清单允许在现场按实际调整,但调整要留痕:谁改的、加了什么、为什么。不追求一开始就把工艺路线维护得完美,先让系统里的工序和现场做的是同一件事。
交接记录
上道交出、下道接收,各记一笔,带时间、人、数量和不合格件数。接的一方确认了才算完成交接,避免工件到了、记录没到。随工单不取消,但退成备查件,不再作为唯一的凭据。
首件与异常留痕
关键工序做完首件要记一句结论,出现异常记现象和处置,不要求填一长串分类。先保证「发生过」这件事被留下来。
设备采集、自动排产、复杂报表都没进第一期。不是不需要,是这一阶段的瓶颈不在那儿。
四、切入顺序里的取舍
先做交接,还有一个现实的考虑:它不要求改变设备的用法,也不要求工人一次性学会很多操作。交接动作本来就存在,只是从纸上挪到系统里,多一步确认。改动越小,越容易连续留下来。
反过来看,如果先上采集看板,界面做得很漂亮,取到的却还是补录的数据,现场会很快形成一套「对付系统」的做法。等以后真想改,得先把这套做法拆掉,代价更大。
顺序上还有一点容易被忽略:交接记录要能被下道工序的人用上。他打开就能看到上道交了什么、有没有异常、首件结论是什么,这个动作才有回报。只服务上报的记录,撑不过几周。
五、跑顺之后有什么变化
不谈具体数字,说几处能观察到的变化。
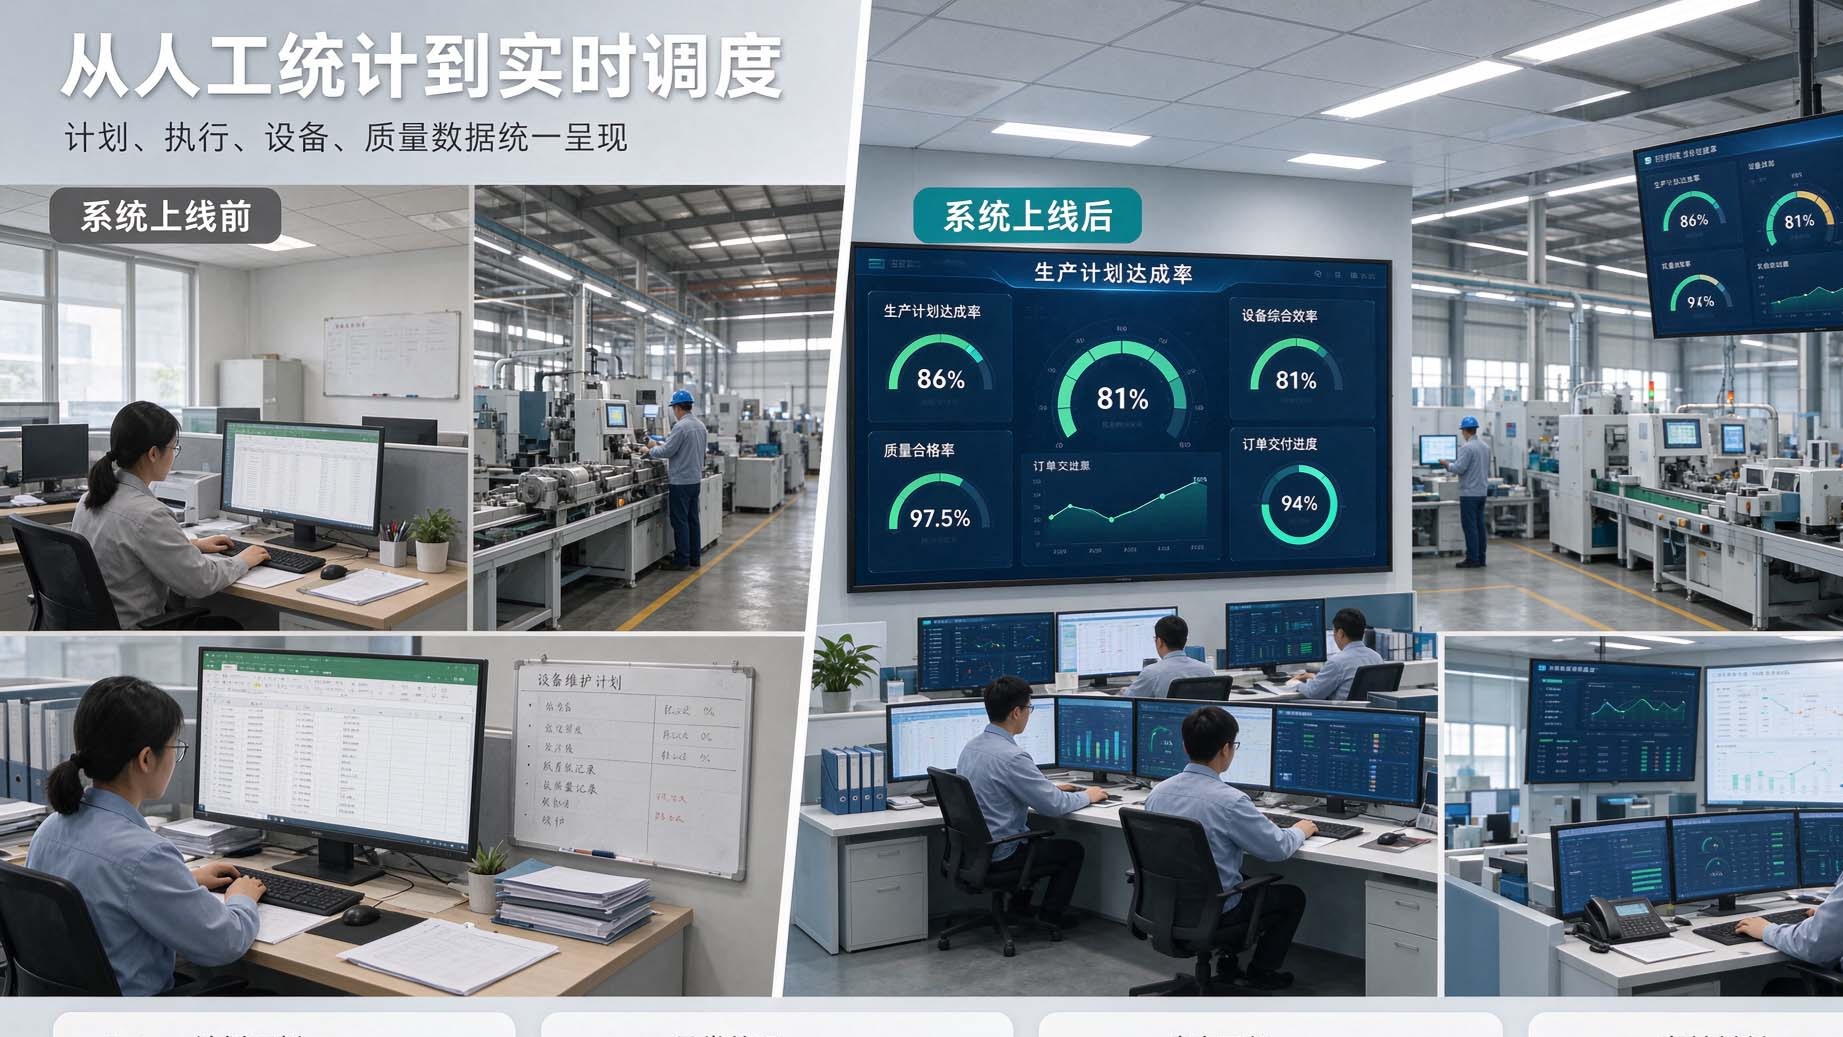
进度问题不用再满车间找人。工单上最后一次交接在哪、卡了多久,看得见;计划员问的是「为什么停在这」,而不是「现在在哪」。
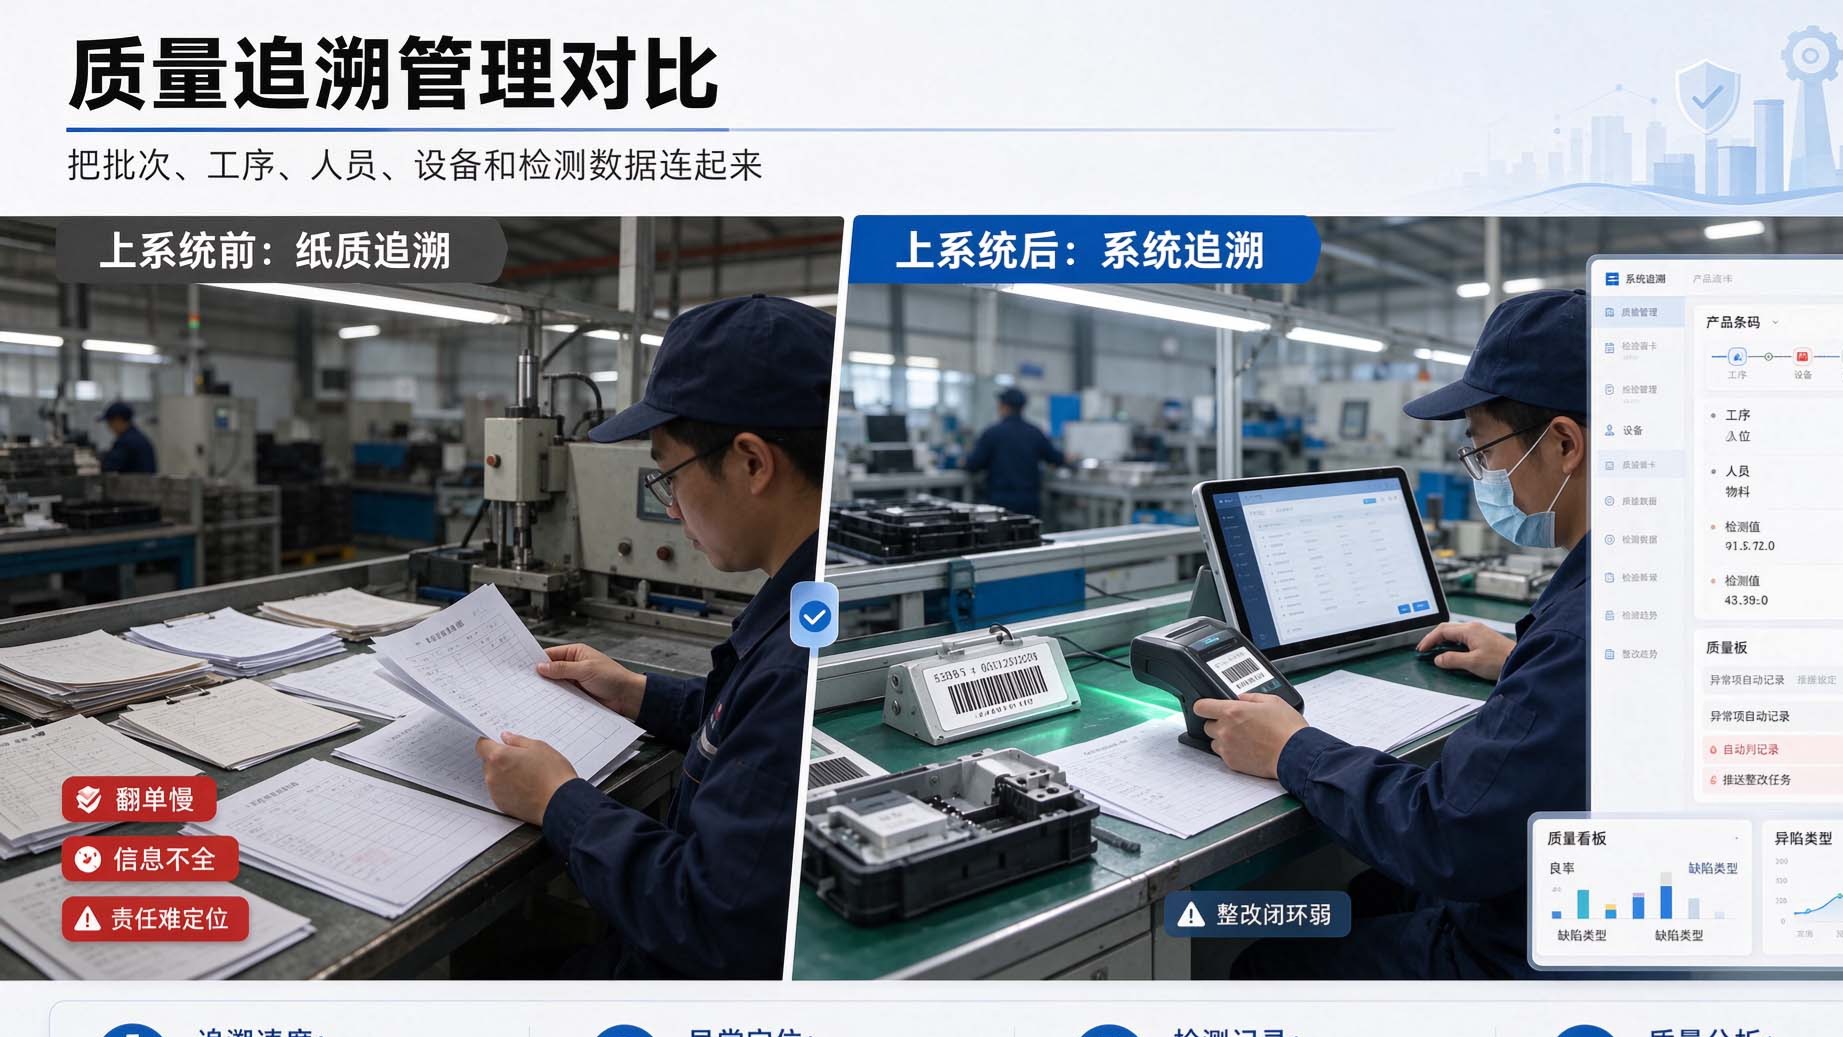
质量问题的追查范围缩小了。出现返工,能先定位到工序和交接批次,再看那一段有没有异常留痕,不必把整张单从头翻一遍。查不到原因的情况仍有,但至少知道该补哪一段记录。
随工单还在,用途变了。它从唯一凭据变成现场快速核对的纸面参考,丢了也不影响系统里的链。工人对新东西的抵触,多半是从「多填一张表」变成「少解释一遍」之后慢慢消掉的。
六、这套顺序适合谁
按订单生产、工序多且常变、交接频繁、单件或小批,这几点凑齐了,先改流转记录通常比先上报工更划算。反过来,品种少、节拍稳、工序几年不变的产线,瓶颈多半在别处,照搬这个顺序未必省事。
判断方法不复杂:把最近几次交期答不准、返工查不清的事各列出来,看它们是不是都指向「工件交出去那一刻没留下记录」。是,就从交接起;不是,先去找真正断掉的那一环。
先让工件从谁手里交给谁说得清,再谈产量和看板。链子接上了,后面的数才有地方挂。